KS B 0250(ISO 8062)로 보는 주조품 치수 공차 — CT 등급은 어떻게 정해질까
목차
KS B 0250이란 무엇인가
앞선 글에서 살펴본 KS B ISO 2768-1은 절삭 같은 가공으로 만들어지는 치수를 대상으로 한 규격이었습니다. 그런데 주물처럼 주조된 그대로 남는 부위(주조부)는 애초에 가공 정밀도라는 개념 자체가 적용되지 않습니다 — 녹인 쇳물을 거푸집에 부어 굳히는 과정에서 생기는 편차이기 때문입니다. 이 편차를 다루는 규격이 바로 KS B 0250(주조품 — 치수 공차 및 절삭 여유 방식)입니다.
이 규격은 국제표준 ISO 8062(1994년 2판, Castings — System of dimensional tolerances and machining allowances)를 기술적인 내용 변경 없이 번역한 부분과, 예전부터 주조 재료별로 따로 운용되어 오던 몇몇 주조품 보통 공차 규정을 통합해서 만들어졌습니다. 1993년에 처음 제정되었고, 2000년 12월 30일에 지금의 내용으로 개정된 뒤 2025년 8월 확인을 거쳐 계속 유효하게 적용되고 있습니다.
주조 공차 등급 CT1~CT16과 치수 공차표
KS B 0250은 주조 공차를 CT1(가장 정밀)부터 CT16(가장 거침)까지 16단계로 나눕니다. 등급 숫자가 작을수록 정밀 주조를, 숫자가 클수록 거친 주조를 의미합니다. 주조한 그대로의 치수(기준 치수) 구간과 CT 등급에 따른 허용 편차는 아래와 같습니다.
| 기준 치수(mm) | 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| ~10 | 0.09 | 0.13 | 0.18 | 0.26 | 0.36 | 0.52 | 0.74 | 1 | 1.5 | 2 | 2.8 | 4.2 |
| 10~16 | 0.1 | 0.14 | 0.2 | 0.28 | 0.38 | 0.54 | 0.78 | 1.1 | 1.6 | 2.2 | 3 | 4.4 |
| 16~25 | 0.11 | 0.15 | 0.22 | 0.3 | 0.42 | 0.58 | 0.82 | 1.2 | 1.7 | 2.4 | 3.2 | 4.6 |
| 25~40 | 0.12 | 0.17 | 0.24 | 0.32 | 0.46 | 0.64 | 0.9 | 1.3 | 1.8 | 2.6 | 3.6 | 5 |
| 40~63 | 0.13 | 0.18 | 0.26 | 0.36 | 0.5 | 0.7 | 1 | 1.4 | 2 | 2.8 | 4 | 5.6 |
| 63~100 | 0.14 | 0.2 | 0.28 | 0.4 | 0.56 | 0.78 | 1.1 | 1.6 | 2.2 | 3.2 | 4.4 | 6 |
| 100~160 | 0.15 | 0.22 | 0.3 | 0.44 | 0.62 | 0.88 | 1.2 | 1.8 | 2.5 | 3.6 | 5 | 7 |
| 160~250 | — | 0.24 | 0.34 | 0.5 | 0.7 | 1 | 1.4 | 2 | 2.8 | 4 | 5.6 | 8 |
| 250~400 | — | — | 0.4 | 0.56 | 0.78 | 1.1 | 1.6 | 2.2 | 3.2 | 4.4 | 6.2 | 9 |
| 400~630 | — | — | — | 0.64 | 0.9 | 1.2 | 1.8 | 2.6 | 3.6 | 5 | 7 | 10 |
| 630~1000 | — | — | — | — | 1 | 1.4 | 2 | 2.8 | 4 | 6 | 8 | 11 |
| 1000~1600 | — | — | — | — | — | 1.6 | 2.2 | 3.2 | 4.6 | 7 | 9 | 13 |
* 단위 mm. 위 표는 CT1~CT12 구간만 발췌했습니다. CT13~CT16 및 1600mm를 넘는 대형 주조품의 수치는 규격 원문(표 1)을 확인하시기 바랍니다.
어떤 CT 등급을 골라야 할까 — 주조 방법별 권장 등급
KS B ISO 2768-1의 f·m·c·v 등급을 가공 정밀도로 골랐던 것처럼, CT 등급도 임의로 정하는 것이 아니라 실제로 어떤 방법으로 주조하는지에 따라 권장 범위가 정해져 있습니다. 부속서 A(참고)에서는 장기간(양산) 제조하는 주조품을 기준으로 아래와 같은 권장 등급을 제시합니다.
| 주조 방법 | 주강·회주철·가단주철·구상흑연주철 | 동합금·아연합금 | 경금속 | 니켈·코발트 기합금 |
|---|---|---|---|---|
| 모래형 주조 — 수동 주입 | CT 11~14 | CT 10~13 | CT 9~12 | CT 11~14 |
| 모래형 주조 — 기계 주입 / 쉘 몰드 | CT 8~12 | CT 8~10 | CT 7~9 | CT 8~12 |
| 금형 주조(중력식·저압식) / 다이캐스팅 / 인베스트먼트 | 적절한 등급을 확정하기 위한 조사·연구가 진행 중 — 당분간 인수·인도 당사자 간 협의 | — | ||
표를 보면 같은 모래형 주조라도 사람이 손으로 붓는 수동 주입은 CT 11~14 정도로 편차가 크고, 기계로 주입하거나 쉘 몰드를 쓰는 기계 주입은 CT 8~12로 상대적으로 정밀합니다. 앞서 예로 들었던 “주조부 : KS B 0250-CT11” 표기는, 기계 주입 모래형 주조로 만드는 주강·주철 계열 부품에서 흔히 볼 수 있는 등급 범위 안에 있는 값입니다.
요구하는 절삭 여유(RMA)란
주조품은 대부분 주조한 그대로 쓰이지 않고, 이후에 절삭 가공을 거쳐 최종 치수로 다듬어집니다. 이때 가공 여유가 너무 적으면 주물 표면의 굴곡이나 위치 편차 때문에 가공 후에도 일부가 깎이지 않고 남을 수 있고, 반대로 너무 많으면 그만큼 재료와 가공 시간이 낭비됩니다. 그래서 주조 단계에서 미리 얼마나 여유를 남겨 두어야 하는지를 규정한 것이 요구하는 절삭 여유(RMA, Required Machining Allowance)입니다.
주조한 그대로의 치수 R, 최종 가공 치수 F, 절삭 여유 RMA, 공차 CT 사이에는 다음 관계가 성립합니다(형체 양쪽에 여유를 두는 경우 기준).
RMA 역시 A(가장 얇음)부터 K(가장 두꺼움)까지 10등급으로 나뉘며, 주조품의 최대 치수 구간에 따라 아래와 같은 값을 씁니다.
| 최대 치수(mm) | A | B | C | D | E | F | G | H | J | K |
|---|---|---|---|---|---|---|---|---|---|---|
| ~40 | 0.1 | 0.1 | 0.2 | 0.3 | 0.4 | 0.5 | 0.5 | 0.7 | 1 | 1.4 |
| 40~63 | 0.1 | 0.2 | 0.3 | 0.3 | 0.4 | 0.5 | 0.7 | 1 | 1.4 | 2 |
| 63~100 | 0.2 | 0.3 | 0.4 | 0.5 | 0.7 | 1 | 1.4 | 2 | 2.8 | 4 |
| 100~160 | 0.3 | 0.4 | 0.5 | 0.8 | 1.1 | 1.5 | 2.2 | 3 | 4 | 6 |
| 160~250 | 0.3 | 0.5 | 0.7 | 1 | 1.4 | 2 | 2.8 | 4 | 5.5 | 8 |
| 250~400 | 0.4 | 0.7 | 0.9 | 1.3 | 1.8 | 2.5 | 3.5 | 5 | 7 | 10 |
| 400~630 | 0.5 | 0.8 | 1.1 | 1.5 | 2.2 | 3 | 4 | 6 | 9 | 12 |
| 630~1000 | 0.6 | 0.9 | 1.2 | 1.8 | 2.5 | 3.5 | 5 | 7 | 10 | 14 |
* 단위 mm. 1000mm를 넘는 대형 주조품의 값은 규격 원문(표 5)을 확인하시기 바랍니다. 등급 A·B는 특별히 지정한 경우에만 적용합니다.
주조 공장에서 거칠게 절삭하는 표면이나 최종 절삭 가공을 위해 필요한 절삭 여유는 KS B 0617에 따라 도면상에 주문자가 지정하며, 반대로 별도 지정 없이 거칠게 절삭된 상태를 얻기 위한 여유는 주조 공장의 책임으로 남겨 두고 이 표 5를 적용하지 않아도 됩니다.
도면 표시 방법
규격 12절(도면상의 지시 방법)에 따르면, 주조 공차는 도면에 다음과 같은 형태로 지시합니다.
공차만 지시 — KS B 0250-CT12
틀 어긋남 값을 별도로 제한 — KS B 0250-CT12 틀 어긋남 1.5
절삭 여유까지 함께 지시 — KS B 0250-CT12-RMA 6(H) (예: 400mm 초과 630mm 이하 구간에 RMA 등급 H인 6mm의 절삭 여유를 함께 지정)
앞선 글에서 본 주서 예시를 다시 가져오면, 아래처럼 가공부와 주조부의 공차 규격을 나란히 적는 것이 실무에서 흔히 쓰는 방식입니다.
주서(예)
1. 일반공차 : 가) 가공부 : KS B ISO 2768-m
나) 주조부 : KS B 0250-CT11
이렇게 등급 기호 하나만 주서에 적어도, 그 도면에서 개별로 공차가 지시되지 않은 모든 주조 치수는 해당 CT 등급의 허용 편차를 따르는 것으로 해석됩니다. 특정 치수에 절삭 여유까지 꼭 지정해야 한다면 뒤에 -RMA 등급을 붙이고, 특정 면(주물 뭉면 등)에만 개별로 지시하고 싶다면 그 위치에 직접 절삭 여유 기호를 표시합니다.
 153캐드캠학원 홈페이지
공차·규격 표기 같은 도면 해석의 기초까지 함께 짚어드리는 실기 강의가 필요하다면 153캐드캠학원의 커리큘럼을 참고해보세요.
153캐드캠학원 홈페이지 바로가기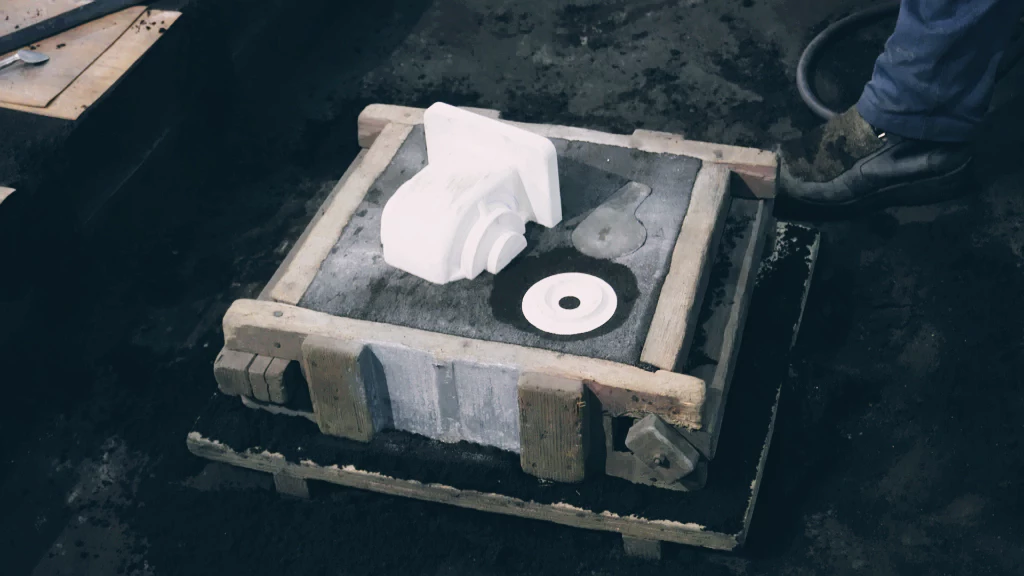
이 글은 KS B 0250(주조품 — 치수 공차 및 절삭 여유 방식, ISO 8062:1994를 번역·통합) 규격의 CT 공차 등급과 RMA 절삭 여유 체계를 학습 참고용으로 정리한 자료입니다. 재질·주조법별 상세 권장 등급이나 대형 치수 구간의 수치 등 이 글에 옮기지 못한 부분은 규격 원문의 표와 부속서를 함께 확인하시기 바랍니다. 규격의 세부 조항과 수치는 개정판에 따라 달라질 수 있으므로 실무나 시험에 정확한 근거가 필요할 때는 해당 시점에 적용되는 규격 원문을 확인하시기 바랍니다.