KS B 0418로 보는 주강품 일반 공차 — 사형주조 주강, KS B 0250과는 무엇이 다를까
목차
KS B 0418(주강품 일반 공차)이란 무엇인가
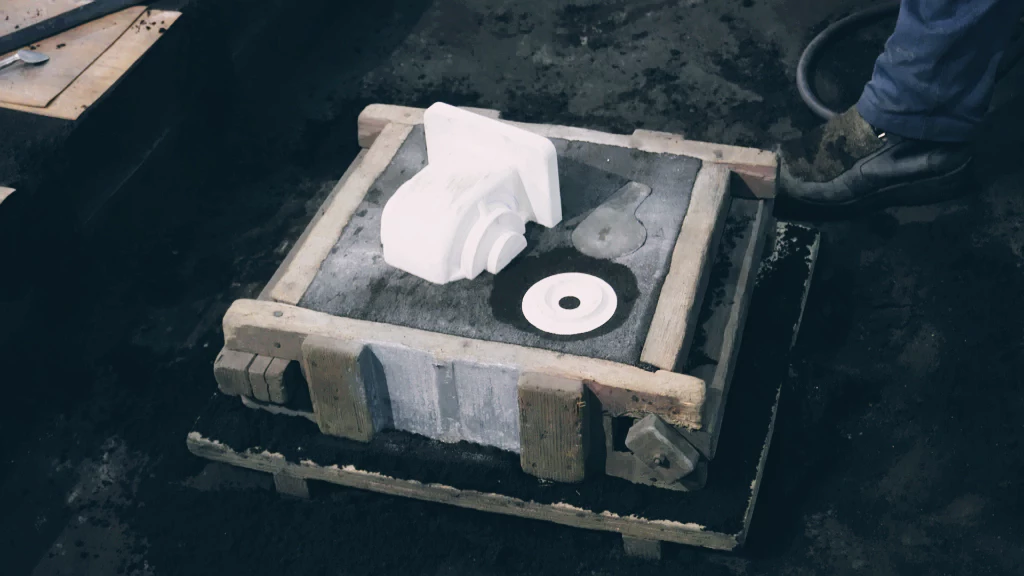
앞의 두 글에서 가공부의 KS B ISO 2768-1과 주조부 전반을 다루는 KS B 0250을 살펴봤습니다. 그런데 주강(鑄鋼, SC410 같은 주조용 강)으로 사형(모래형) 주조를 하는 부품만 따로 떼어, 그 길이와 덧살(肉厚) 공차를 전담해서 규정하는 별도 표준이 있습니다. 바로 KS B 0418(주강품 일반 공차, General tolerance for steel castings)입니다.
규격 원문의 적용범위는 이렇게 되어 있습니다.
KS B 0418은 국제표준 ISO 8062:1994(Castings — System of dimensional tolerances and machining allowances)를 참고하여 MOD(수정 적용)한 표준입니다. 앞선 글에서 본 KS B 0250이 ISO 8062를 내용 그대로 받아들인 IDT(일치) 표준이었다면, KS B 0418은 같은 국제표준을 참고하되 사형주조 주강이라는 좁은 범위에 맞춰 독자적인 등급 체계로 재구성한 표준이라는 차이가 있습니다.
이 표준의 역사도 꽤 깁니다. 해설(부속서가 아닌 비공식 설명 부분)에 따르면 KS B 0418은 1971년에 최초로 제정된 이후 1980년, 2001년, 2014년의 개정을 거쳐 2024년에 다시 개정되었습니다. KS B 0250(1988년 최초 제정)보다도 먼저 만들어져, 지금까지 50년 넘게 주강 사형주조 전용 표준으로 독립적으로 유지·관리되어 온 셈입니다. 2024년 개정에서는 인용표준을 정비하면서, 국제표준 ISO 8062가 이미 ISO 8062-1·ISO/TS 8062-2 등으로 세분화되어 폐지된 상태임에도 불구하고, 아직 정식 국제표준으로 확정되지 않은 부분(ISO/TS 8062-2)이 있어 표준 사용자의 편의를 위해 종전의 ISO 8062:1994 체계를 그대로 인용표준으로 유지했다고 밝히고 있습니다.
KS B 0250과의 관계 — 같은 값, 다른 규격
실무에서 가장 헷갈리는 부분이 바로 이 지점입니다. “주강 사형주조 부품에는 KS B 0250을 써야 할까, KS B 0418을 써야 할까?” KS B 0250을 정밀하게 다시 확인해보면 답이 명확해집니다.
KS B 0250에는 CT1~CT16 등급을 쓰는 범용 본문 외에, 재료별로 부속서 1(회주철품·구상흑연주철품), 부속서 2(주강품), 부속서 3(알루미늄합금 주물), 부속서 4(다이캐스팅)이라는 4개의 재료별 전용 부속서가 함께 실려 있습니다. 이 가운데 부속서 2 “주강품의 보통 치수 공차”가 KS B 0418과 똑같이 사형주조 주강의 길이·살두께 공차를 다룹니다.
그리고 이 부속서 2의 표(정밀급·중급·보통급)와 KS B 0418의 표(A급·B급·C급)는 소수점 자리까지 수치가 완전히 동일합니다. 즉 두 규격은 같은 데이터를 담고 있는, 사실상 하나의 체계를 서로 다른 표준 번호로 표기한 것에 가깝습니다.
KS B 0250 부속서 2
· 범용 주조 표준(KS B 0250) 안에 곁들여진 재료별 부속서
· 등급 이름: 정밀급 / 중급 / 보통급
· 부속서 A·B·C처럼 “(참고)”라는 표기가 없는 규정 부속서 — 본문과 동일한 구속력을 가짐
KS B 0418
· 사형주조 주강만을 위해 독립적으로 제정·개정되는 전용 표준(1971년 최초 제정)
· 등급 이름: A급(정밀급) / B급(중급) / C급(보통급)
· 표1·표2 수치가 KS B 0250 부속서 2와 완전히 동일
그렇다면 어느 쪽으로 표기해도 규격적으로는 틀리지 않습니다. 다만 KS B 0250의 서문에는 이런 조항이 있습니다.
사형주조 주강처럼 재료와 공법이 명확한 경우에는, 그 조합만을 위해 계속 독립적으로 개정되어 온 KS B 0418을 도면에 지시하는 쪽이 표준 문서 스스로가 권하는 방향에 더 가깝습니다. “KS B 0250 부속서 2 중급”과 “KS B 0418-B”는 숫자로는 같은 공차를 의미하지만, 실무·시험 모두에서 후자가 더 명확하고 널리 통용되는 표기입니다.
실무에서는 둘 중 하나만 선택해서 씁니다
그렇다고 한 도면에 두 규격을 동시에 적을 필요는 없습니다. 수치가 겹치는 구간(사형주조 주강)에서는 아래 기준으로 하나만 선택해서 주서에 지시하는 것이 도면 관리 측면에서도 깔끔합니다.
사형주조 주강품인 경우 → KS B 0418 단독 지시를 권장합니다. 재질(주강)과 공법(사형주조)이 이 표준의 적용범위와 정확히 일치하기 때문입니다.
보기 — 주서 : 주조부 일반공차 KS B 0418-B
주강 이외의 재질이거나 여러 주조법이 섞여 있는 경우 → KS B 0250 단독 지시를 권장합니다. 회주철(GC250)·구상흑연주철(GCD450) 같은 다른 재질이나 금형주조·다이캐스팅처럼 KS B 0418의 적용범위를 벗어나는 조합에는 범용 표준인 KS B 0250의 CT 등급(또는 해당 재료별 부속서)을 씁니다.
보기 — 주서 : 주조부 일반공차 KS B 0250-CT10
사내 표준을 정할 때도 마찬가지입니다. 사형주조 주강 제품이 주력이라면 KS B 0418로, 여러 재질·주조법을 폭넓게 다룬다면 KS B 0250 하나로 일원화해서 운용하는 편이 도면을 읽는 협력사와 검사 담당자 모두에게 혼란이 적습니다.
A급·B급·C급 3단계 공차 등급과 공차표
KS B 0418은 CT1~CT16 같은 세분화된 등급 대신, A급(정밀급) · B급(중급) · C급(보통급)이라는 3단계로 단순화된 자체 등급 체계를 씁니다.
표 1 — 주강품의 길이 일반 공차
| 기준 치수(mm) | A급(정밀급) | B급(중급) | C급(보통급) |
|---|---|---|---|
| ~120 | ±1.8 | ±2.8 | ±4.5 |
| 120~315 | ±2.5 | ±4 | ±6 |
| 315~630 | ±3.5 | ±5.5 | ±9 |
| 630~1250 | ±5 | ±8 | ±12 |
| 1250~2500 | ±9 | ±14 | ±22 |
| 2500~5000 | — | ±20 | ±35 |
| 5000~10000 | — | — | ±63 |
* 단위 mm.
표 2 — 주강품의 덧살(살두께) 일반 공차
| 기준 치수(mm) | A급 | B급 | C급 |
|---|---|---|---|
| ~18 | ±1.4 | ±2.2 | ±3.5 |
| 18~50 | ±2 | ±3 | ±5 |
| 50~120 | — | ±4.5 | ±7 |
| 120~250 | — | ±5.5 | ±9 |
| 250~400 | — | ±7 | ±11 |
| 400~630 | — | ±9 | ±14 |
| 630~1000 | — | — | ±18 |
* 단위 mm. 빈 칸(—)은 해당 등급을 적용하지 않는 치수 구간입니다.
빠짐 기울기와 CT 등급 대응 관계
사형주조는 주물을 굳힌 뒤 모형(패턴)을 모래에서 빼내야 하므로, 수직에 가까운 면에는 빠짐 기울기(구배)를 줘야 합니다. 도면에 별도 지시가 없을 때 적용하는 기준 치수는 표 3에 규정되어 있습니다.
| 기준 치수(mm) | l (mm) |
|---|---|
| ~18 | 1.4 |
| 18~50 | 2 |
| 50~120 | 2.8 |
| 120~250 | 3.5 |
| 250~400 | 4.5 |
| 400~630 | 5.5 |
| 630~1000 | 7 |
또한 KS B 0418은 본문 표1 아래에 CT 등급 체계(ISO 8062)와의 대응 관계를 다음과 같이 명시하고 있습니다.
이 범위는 KS B 0250 부속서 A(참고)의 주조 방법별 권장 등급표에서 주강·회주철 계열에 제시한 값과 정확히 일치합니다. 즉 KS B 0418의 A·B·C 3등급은 결국 CT8~CT14 구간을 사형주조 주강 실무에 맞게 3단계로 단순화해 놓은 것이라고 이해하면 됩니다. CT1~CT16 전체 공차표는 앞서 다룬 KS B 0250 글에서 확인할 수 있습니다.
도면 표시 방법과 실무 적용
규격 6절(도면상의 지시)에 따르면, 도면 또는 관련 문서에는 표준 번호와 등급을 다음과 같이 지시합니다.
보기 — KS B 0418 — A (표준 번호 등급)
앞선 글들에서 본 주서(예) 형식에 맞추면, 사형주조 주강 부품의 주서는 아래처럼 정리할 수 있습니다.
주서(예)
1. 일반공차 : 가) 가공부 : KS B ISO 2768-m
나) 주조부(주강, 사형주조) : KS B 0418-B
예를 들어 SC410(탄소강 주강품) 소재를 사형주조로 만드는 부품이라면, 재질(주강)과 공법(사형주조)이 KS B 0418의 적용범위와 정확히 일치하므로 이 표준을 지시하는 것이 가장 명확합니다. 요구되는 정밀도에 따라 일반적인 경우는 B급(중급)을, 더 정밀한 치수가 필요하면 A급(정밀급)을, 거친 주조로 충분하면 C급(보통급)을 선택하면 됩니다. “KS B 0250 부속서 2 중급”이라고 적어도 수치는 같지만, 재질과 공법이 분명한 상황에서는 전용 표준인 KS B 0418 쪽 표기가 도면을 보는 사람에게 더 바로 전달됩니다.
 153캐드캠학원 홈페이지
이 글은 KS B 0418(주강품 일반 공차, ISO 8062:1994를 참고하여 MOD 적용) 규격과 KS B 0250(주조품 — 치수 공차 및 절삭 여유 방식) 부속서 2의 관계를 학습 참고용으로 정리한 자료입니다. 두 규격의 표 수치를 대조·검증하였으나, 실무나 시험에 정확한 근거가 필요할 때는 해당 시점에 적용되는 규격 원문(국가표준인증 e나라 표준인증, standard.go.kr)을 반드시 함께 확인하시기 바랍니다. 규격의 세부 조항과 수치는 개정판에 따라 달라질 수 있습니다.